行业新闻

行业新闻

产品分类
行业新闻

橡胶异形件生产加工

Release time:2026-03-05

aad569908545fc1

橡胶异形件生产加工

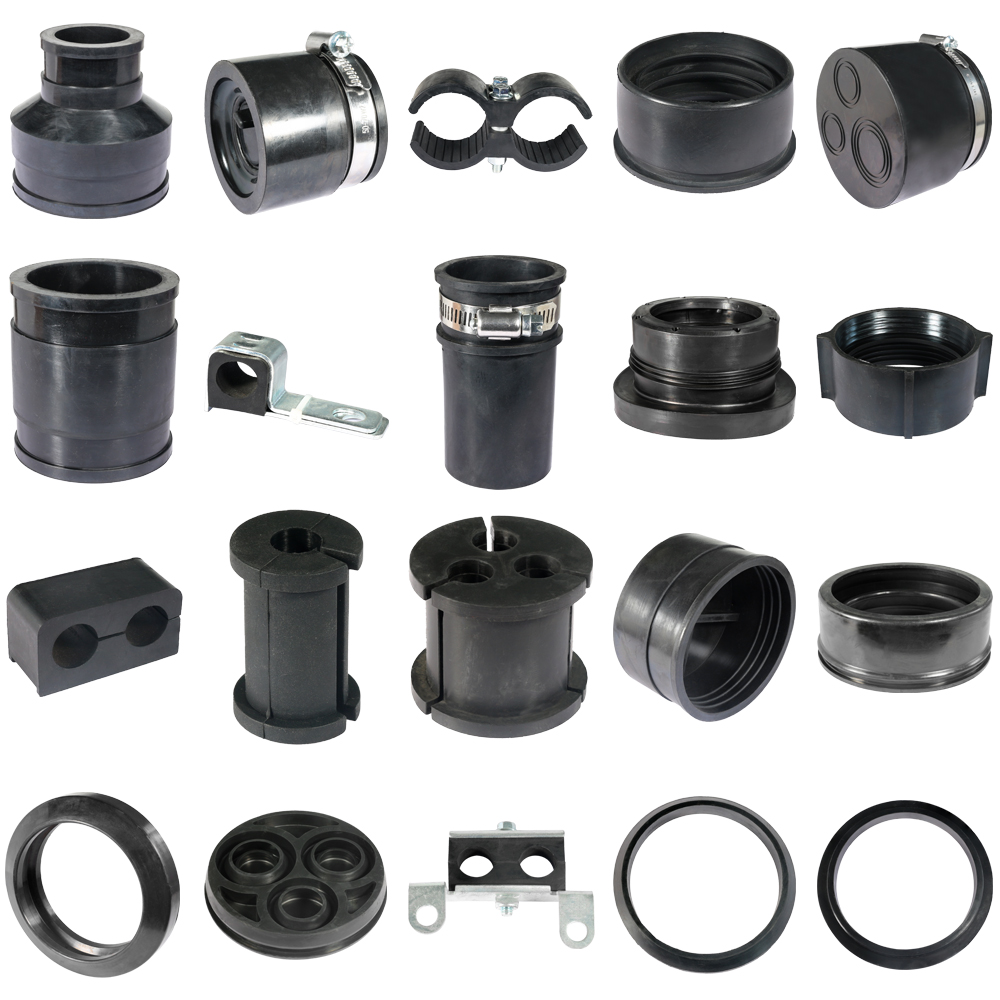
橡胶异形件是根据客户具体需求定制、非标准形状的橡胶制品,广泛应用于汽车、机械、管道、家电、电子等多个领域,核心用于密封、减震、防水、绝缘、缓冲等场景。其生产加工需严格把控材料选型、工艺流程及质量检测,确保产品尺寸精准、性能达标、适配实际工况,具体生产加工详情及关键要点如下:

一、原材料选型(生产加工的基础)

原材料的选择直接决定橡胶异形件的使用性能、寿命及适配场景,需根据客户需求(如工作温度、介质环境、受力情况)精准选型,常用橡胶材质及特性如下:
  • 丁腈橡胶(NBR):耐油性、耐磨性优良,成本适中,适配有油介质的场景(如汽车油路密封、机械液压密封),工作温度范围-40℃~120℃。

  • 三元乙丙橡胶(EPDM):耐候性、耐老化性、耐臭氧性极强,防水性能突出,适配户外、高温或潮湿环境(如管道密封、门窗防水条),工作温度范围-50℃~150℃。

  • 硅橡胶(Silicone Rubber):高低温耐受性优异(-60℃~250℃),无毒无味,可达到食品级、医疗级标准,适配高温、无毒要求场景(如家电密封、医疗配件)。

  • 氟橡胶(FKM/Viton):耐极端高温、耐强腐蚀、耐油性极佳,适配苛刻工况(如化工设备密封、高温管路密封),工作温度范围-20℃~200℃(特殊型号可达250℃)。

  • 天然橡胶(NR)/丁苯橡胶(SBR):弹性、缓冲性优良,耐低温性能好,成本较低,适配减震、缓冲场景(如减震垫、缓冲块)。

除主体橡胶外,需搭配硫化剂、补强剂、防老剂、软化剂等辅助材料,根据产品性能需求精准配比,确保加工后产品的硬度、弹性、耐老化性等指标达标。

二、核心生产加工流程(关键环节把控)

橡胶异形件生产加工流程需遵循“精准设计→原料预处理→成型硫化→后处理→质量检测”的核心逻辑,每个环节均需严格控制参数,避免产品缺陷。

1. 模具设计与制造(定制化核心)

橡胶异形件为定制化产品,需先根据客户提供的2D/3D图纸、样品,设计专属模具。模具材质优先选用优质钢材(如Cr12MoV),确保模具精度高、耐磨性强、使用寿命长;模具设计需预留合理的硫化余量、溢胶槽,避免成型后出现尺寸偏差、毛边过多等问题。模具制造完成后,需进行试模调试,确认模具贴合度、产品尺寸达标后,方可投入批量生产。

2. 橡胶混炼(性能均匀性关键)

将选定的生胶、辅助材料(硫化剂、补强剂等)按预设配比,放入密炼机、开炼机中进行混炼,确保各类材料均匀混合,形成性能一致的混炼胶。混炼过程需严格控制温度(通常为80℃~120℃)、时间(5~15分钟),避免混炼不足导致产品性能不均,或混炼过度导致橡胶老化、性能下降。混炼完成后,将混炼胶冷却至室温,备用。

3. 预成型(减少成型缺陷)

根据模具尺寸及产品形状,将混炼胶通过挤出、压延、裁剪等方式,制成与模具型腔匹配的橡胶坯料。坯料的重量、尺寸需精准控制,避免坯料过多导致溢胶过多、清理困难,或坯料不足导致产品缺料、成型不完整。对于复杂形状的异形件,可采用分段预成型,确保坯料贴合模具型腔。

4. 硫化成型(产品成型核心步骤)

硫化成型是橡胶异形件成型的关键,通过高温、高压使混炼胶发生交联反应,固化成型为预设形状,常用成型方式有3种,可根据产品复杂度、批量需求选择:
  • 模压成型:将预成型坯料放入模具中,通过平板硫化机施加压力(10~50MPa)、控制温度(140℃~180℃)和时间(5~30分钟),完成硫化成型。适用于批量生产、形状相对复杂的异形件(如密封件、减震块)。

  • 注射成型:将混炼胶加热熔融后,通过注射机注入模具型腔,快速硫化成型。生产效率高、尺寸精度高,适用于批量大、形状精细的异形件(如小型密封垫、电子配件)。

  • 传递成型:结合模压和注射的优势,将混炼胶放入传递模的料腔中,通过压力将胶料压入模具型腔硫化。适用于形状复杂、有嵌件(如金属嵌件)的异形件。

硫化过程中,温度、压力、时间是三大核心参数,需严格按照配方要求控制,避免出现硫化不足(产品发软、强度不够)或过硫化(产品发脆、易开裂)的问题。

5. 后处理(提升产品精度与外观)

硫化成型后,产品表面会残留毛边、溢胶,需进行后处理:采用人工修剪、机械打磨、冷冻修边(低温下使毛边变脆,快速去除)等方式,清理产品表面毛边、毛刺,确保产品外观整洁、尺寸精准。对于有特殊要求的产品,还需进行二次硫化(去除产品内部残留应力)、表面打磨、喷涂等处理,提升产品性能和外观质感。

6. 质量检测(确保产品达标)

成品需经过严格检测,合格后方可出厂,检测项目包括:
  • 尺寸检测:采用卡尺、投影仪等工具,检测产品的长度、宽度、厚度、孔径等关键尺寸,确保符合图纸要求,尺寸偏差控制在允许范围内。

  • 性能检测:检测产品的硬度(邵氏A)、拉伸强度、撕裂强度、弹性回复率,以及耐油、耐温、防水等专项性能,确保适配实际工况。

  • 外观检测:检查产品表面是否有气泡、裂纹、缺料、毛边残留等缺陷,确保外观整洁、无明显瑕疵。

检测不合格的产品,需进行返工或报废处理,避免流入市场。

三、生产加工注意事项

  • 原材料储存:橡胶原料及辅助材料需储存在阴凉、干燥、通风的环境中,远离火源、高温及腐蚀性物质,避免橡胶老化、变质。

  • 设备维护:定期检查混炼机、硫化机、模具等设备,确保设备运行正常,模具无磨损、设备参数精准,避免因设备问题导致产品缺陷。

  • 环境控制:生产车间需控制温度(18℃~25℃)、湿度(50%~70%),避免环境温湿度波动影响橡胶混炼、硫化效果。

  • 操作人员规范:操作人员需经过专业培训,熟悉各环节工艺参数及操作规范,严格按照要求进行操作,避免人为失误导致产品不合格。

  • 批次管理:对每一批次的原材料、混炼胶、成品进行编号管理,便于追溯,若出现质量问题,可快速定位原因并处理。

四、应用领域

橡胶异形件凭借定制化优势和多样的性能,广泛应用于多个行业:
  • 汽车行业:发动机密封件、减震垫、管路接头、门窗密封条等;

  • 机械行业:设备密封件、减震块、缓冲垫、防尘圈等;

  • 管道行业:管道密封件、接头垫片、防水圈等;

  • 家电行业:冰箱密封条、洗衣机减震垫、空调密封件等;

  • 电子行业:电子元件密封垫、绝缘橡胶件、缓冲垫片等。

© 2026 天津市凯诺实业有限公司 版权所有 备案号:津ICP备05006472号-1  津公网安备 津公网安备12022302001056号

国内市场部

022-68772455

公司邮箱

tjbc@tjbchg.com

国际市场部

86-022-68771238