异形橡胶制品的生产
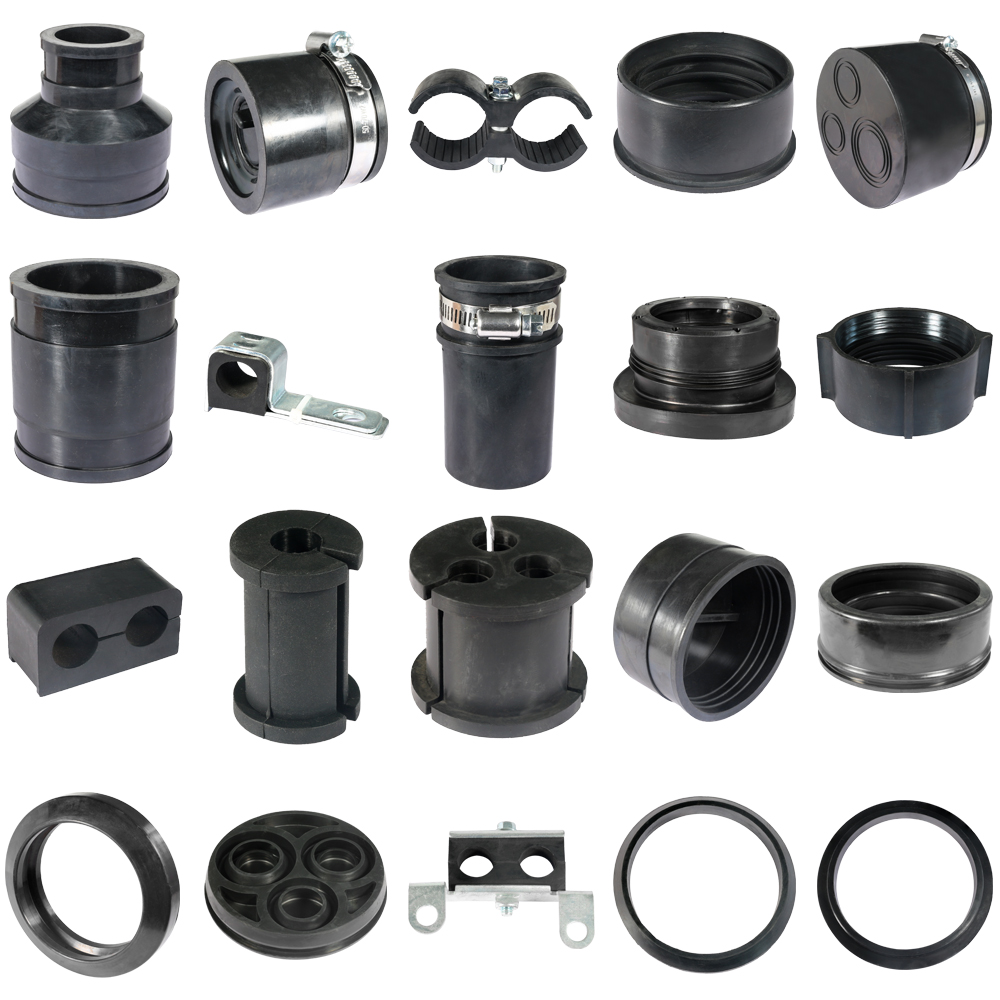
异形橡胶制品是指非标准、不规则形状,需根据特定场景定制尺寸、结构与性能的橡胶制品·,广泛应用于汽车、航空航天、医疗、电子、建筑等多个领域,其生产流程兼具专业性、复杂性与定制化特点,核心围绕“原料适配-精准成型-严格控质”三大核心,全程需把控细节以确保产品符合设计要求与使用工况。
一、生产前期准备
(一)原料选型与配方设计
原料是异形橡胶制品性能的基础,需根据产品的使用环境(如温度、压力、介质腐蚀)、力学要求(如弹性、硬度、耐磨性),选择适配的橡胶基材与配合剂,确保产品能长期稳定工作。常见的橡胶基材包括天然橡胶(NR)、丁腈橡胶(NBR)、三元乙丙橡胶(EPDM)、氟橡胶(FKM)、硅胶等,不同基材的特性差异显著,例如氟橡胶耐高低温、耐腐蚀性强,适合严苛工况;硅胶无毒、柔韧性好,常用于医疗、食品接触类产品;三元乙丙橡胶耐老化、耐候性优,广泛应用于汽车密封件领域。
配合剂的配比直接影响产品性能,需根据基材特性与产品需求,科学搭配硫化剂、促进剂、填充剂、防老剂等。例如硫化剂可使橡胶分子从线性结构交联为三维网状结构,赋予产品弹性与强度;填充剂(如炭黑、白炭黑)可提升产品硬度与耐磨性,同时降低生产成本;防老剂能延缓橡胶老化,延长产品使用寿命。配方设计需经过多次试验调试,确保各项性能指标(如硬度、拉伸强度、伸长率)达标,同时兼顾生产可行性,避免出现混炼不均、硫化异常等问题。部分企业还会通过多层滤网过滤原料杂质,进一步提升原料纯度,为后续生产奠定基础。
(二)模具设计与制造
异形橡胶制品的形状不规则,模具是成型的核心工具,其设计与制造精度直接决定产品的尺寸误差与外观质量。模具设计需严格依据客户提供的图纸或样品,明确产品的轮廓、尺寸公差、壁厚、倒角等细节,同时结合橡胶的收缩特性(通常收缩率为2%-5%),预留合理的收缩余量,避免产品成型后出现尺寸偏差、变形等问题。对于复杂结构的异形件,需设计分型面、排气孔,确保胶料能均匀填充模具型腔,排出空气,防止产品出现气泡、缺胶等缺陷。
模具制造多采用优质钢材(如Cr12MoV),经过车、铣、磨、电火花等多道加工工序,确保模具型腔表面光滑、尺寸精准,公差需控制在±0.05mm以内,部分高精度产品甚至要求公差≤±0.02mm。模具表面需进行抛光、氮化等处理,提升耐磨性与脱模性能,减少产品粘模、刮伤等问题。对于小批量、多品种的定制订单,可采用柔性模具或振动刀切割等方式,无需制作专用钢模,降低生产成本与周期,适配快速打样需求。
(三)设备调试与工艺参数确定
异形橡胶制品的生产需用到多种专用设备,核心设备包括混炼机、预成型机、硫化机、修边机等,部分高精度产品还需用到注射成型机、数控切割机等。生产前需对所有设备进行全面调试,检查设备运行状态、精度与安全性,确保设备能正常运转。例如混炼机需调试转速、温度,确保胶料混炼均匀;预成型机需校准胶胚克重精度,可稳定控制在±1%以内,保证胶胚体积成型好、无毛边、不含空气;硫化机需调试温度、压力、时间等核心参数,确保硫化过程稳定可控;注射成型机需调试注射压力、保压时间,适配胶料的流动性要求。
工艺参数的确定需结合原料配方、模具结构与产品性能要求,通过小批量试生产进行优化。例如硫化温度需根据橡胶基材确定,天然胶通常为150℃左右,丁腈胶、氟橡胶则需适当提高温度;硫化压力需克服胶料的膨胀力,一般为10-50MPa,防止产品产生气泡与飞边;硫化时间需达到正硫化点,避免出现欠硫(产品弹性不足、强度低)或过硫(产品变脆、易老化)问题。同时,需确定预成型、脱模、冷却等环节的工艺参数,确保各环节衔接顺畅,提升生产效率与产品一致性。
二、核心生产工艺流程
(一)胶料混炼
混炼是将橡胶基材与配合剂均匀混合,形成性能一致的混炼胶的过程,是保证产品性能均匀性的关键环节。混炼分为开放式混炼与密闭式混炼两种方式,目前工业生产中多采用密闭式混炼机,其混炼效率高、胶料均匀性好,且能减少粉尘污染。混炼过程需严格控制温度(通常为50-80℃,过高易导致胶料焦烧,过低则混炼不均)与时间,先将橡胶基材软化,再依次加入硫化剂、促进剂、填充剂等配合剂,逐步混合均匀,最终形成质地均匀、无结块、无杂质的混炼胶。部分高端设备还集成抽真空、过滤功能,可在混炼过程中去除胶料中的空气与杂质,进一步提升混炼胶质量,降低后续产品缺陷率。
(二)胶胚预成型
胶胚预成型是将混炼胶加工成与模具型腔形状、尺寸相近的坯料,便于后续填充模具、提升成型效率与产品精度。预成型可采用预成型机、挤出机等设备,根据产品形状选择合适的加工方式:对于条形、环形、立体形复杂胶胚,可采用ECO系列预成型机,其集挤出、切割、测重、计数等功能于一体,可实现高精度制胚,胶胚克重精度稳定在±1%以内,且无断点、无边料,减少材料浪费;对于简单异形件,可采用挤出机挤出后切割,或通过手工裁剪制成胶胚。预成型后的胶胚需进行预热处理,软化胶料,提升其流动性,便于填充模具型腔,同时减少成型过程中的气泡与缺胶问题。
(三)成型硫化
成型硫化是异形橡胶制品生产的核心环节,通过模具与硫化设备的协同作用,使胶胚在高温、高压条件下发生硫化反应,形成具有固定形状与稳定性能的产品。根据产品结构与批量需求,常用的成型硫化方式主要有以下3种:
模压硫化:适用于形状复杂、尺寸精度高、批量较大的异形件,如汽车减震器、密封件等。将预成型好的胶胚放入预热后的模具型腔,合模后施加压力(10-50MPa),同时控制硫化温度与时间,使胶料在模具内充分硫化交联,形成与模具型腔一致的产品。模压硫化的优点是产品精度高、性能稳定,缺点是生产周期较长(每模需5-30min),模具成本较高。
注射硫化:适用于高精度、复杂结构的异形件,如医疗橡胶制品、汽车精密密封件等。采用橡胶注射成型机,将混炼胶塑化后,通过注射系统高压注入模具型腔,随后在模具内完成硫化。注射硫化的优点是自动化程度高、生产效率高(每模周期≤5min)、产品精度高(尺寸误差≤±0.05mm),缺点是设备成本较高,对胶料的流动性要求较高。
挤出硫化:适用于长条形、连续型的异形件,如异形密封条、胶管等。通过挤出机将混炼胶挤出成所需的异形截面,随后进入连续硫化设备(如蒸汽硫化罐、微波硫化机)进行硫化,形成连续的异形产品,最后根据需求切割成指定长度。挤出硫化的优点是生产效率高、可实现连续生产,缺点是产品精度相对较低,适合形状相对简单的异形件。
硫化过程中,需实时监控温度、压力、时间等核心参数,一旦出现参数偏离,需及时调整,避免产品出现气泡、缺胶、变形、过硫或欠硫等缺陷。部分企业采用MES系统实现工艺参数的实时监控,当参数偏离设定范围时,系统自动报警并触发停机,有效降低废品率。
(四)脱模与后处理
硫化完成后,需及时脱模,脱模时需注意操作规范,避免用力过猛导致产品变形、刮伤。对于粘模的产品,可在模具表面涂抹脱模剂,或采用冷却脱模的方式,减少粘模现象。脱模后的产品需进行冷却定型,通常采用自然冷却或冷水冷却,使产品温度快速降至室温,固定产品形状,减少变形。
冷却后的产品需进行后处理,核心是修边与打磨:去除产品表面的飞边、毛刺、溢胶等,确保产品外观整洁、尺寸精准。修边可采用手工修边、机械修边(如修边机)、冷冻修边等方式,其中冷冻修边效率高、修边效果好,适合批量生产,可有效去除细微飞边,不损伤产品表面。对于有特殊要求的产品,还需进行表面处理(如打磨、抛光、喷涂),提升产品表面光洁度与耐磨性,或进行二次硫化,进一步提升产品性能。
三、质量检测与控制
异形橡胶制品的质量直接影响其使用效果与使用寿命,需建立全流程质量检测体系,覆盖原料、生产过程、成品等各个环节,确保产品符合设计标准与行业规范(如GB/T、ISO相关标准)。
(一)原料检测
原料进场前,需对橡胶基材与配合剂进行严格检测,确保其各项指标符合配方要求。例如检测橡胶基材的门尼粘度、挥发分、灰分等;检测硫化剂、促进剂的纯度、熔点;检测填充剂的粒径、分散性等。采用红外光谱(IR)、热重分析(TGA)、激光粒度仪等设备进行检测,不合格的原料严禁进场,从源头把控产品质量。部分企业建立了原料追溯体系,每批原料都有合格证明,确保原料质量可查可控。
(二)过程检测
生产过程中,需对各环节进行实时检测,及时发现并解决问题。例如混炼环节检测混炼胶的均匀性、硬度,确保胶料性能一致;预成型环节检测胶胚的尺寸、克重,误差控制在允许范围内;硫化环节检测温度、压力、时间,确保硫化过程稳定;脱模后检测产品的外观、尺寸,及时剔除变形、缺胶、气泡等不合格品。同时,对设备运行状态进行定期检查,确保设备精度,避免因设备故障导致产品质量问题。部分企业在生产过程中设置多个质检工位,每个工位都有质检员,实现全程监控。
(三)成品检测
成品检测是产品出厂前的最后一道防线,需对产品的外观、尺寸、力学性能、耐环境性能等进行全面检测。外观检测:检查产品表面是否有划痕、气泡、缺胶、飞边等缺陷,颜色是否均匀;尺寸检测:采用卡尺、投影仪、激光测径仪等设备,检测产品的各项尺寸,确保符合公差要求;力学性能检测:检测产品的硬度、拉伸强度、伸长率、撕裂强度等,确保符合使用要求;耐环境性能检测:根据产品使用场景,进行耐高低温、耐老化、耐油、耐腐蚀等测试,确保产品能在特定环境下长期稳定工作。检测合格的产品方可包装出厂,不合格的产品需进行返工或报废处理。部分企业还能为客户提供质检报告,实现产品质量透明化,提升客户信任度。
四、生产注意事项与行业趋势
(一)生产注意事项
原料储存:橡胶基材与配合剂需储存在干燥、通风、阴凉的环境中,避免潮湿、高温、阳光直射,防止原料老化、变质,影响产品性能。
设备维护:定期对生产设备进行清洁、润滑、检修,及时更换磨损部件,确保设备运行精度与安全性,延长设备使用寿命。例如预成型机的硬镀铬料筒需定期清理,避免胶料残留影响后续生产;硫化机的加热系统需定期校准,确保温度控制精准。
操作规范:操作人员需经过专业培训,熟悉设备操作流程与工艺参数,严格按照操作规程进行生产,避免因操作不当导致产品质量问题或安全事故。例如注射成型机操作时,需严格控制注射压力与速度,防止胶料溢出或模具损坏;脱模时需规范操作,避免产品变形。
环保与安全:生产过程中会产生少量粉尘、废气等污染物,需配备相应的环保设备,进行净化处理,符合环保标准;同时,操作人员需佩戴防护用品(如手套、口罩),避免接触有害物质,确保生产安全。
(二)行业发展趋势
随着智能制造与自动化产线的持续升级,异形橡胶制品行业正朝着高精度、高自动化、绿色环保、定制化的方向发展。一方面,高精度设备(如高精度预成型机、注射成型机)与智能化监控系统(如MES系统)的应用日益广泛,提升了生产效率与产品精度,降低了人工成本,部分企业已实现从采购到交付的全流程数字化管理,客户可实时查询订单状态与质检报告;另一方面,绿色环保原料(如环保型橡胶、无磷配合剂)的应用越来越广泛,减少了生产过程中的环境污染,符合国家环保政策;同时,随着各行业对异形橡胶制品的需求日益多样化,定制化生产成为主流,企业需提升柔性制造能力,快速响应小批量、多品种的订单需求,实现成本与品质的双赢。此外,产品正朝着轻量化、高颜值方向演进,橡胶制品不再仅是功能性部件,更成为产品美学的重要组成部分,通过精细化工艺实现复杂图案与质感提升,满足用户对设计感与使用体验的双重追求。
总之,异形橡胶制品的生产是一个系统工程,需结合原料特性、模具设计、工艺参数、质量控制等多个环节,不断优化生产流程,提升产品质量与生产效率,才能满足各行业日益增长的定制化需求,推动行业持续健康发展。
 津公网安备12022302001056号