十字 / 一字螺丝刀、活动扳手、清洁抹布;高压管路建议配扭矩扳手(标准扭矩 8–12N・m)
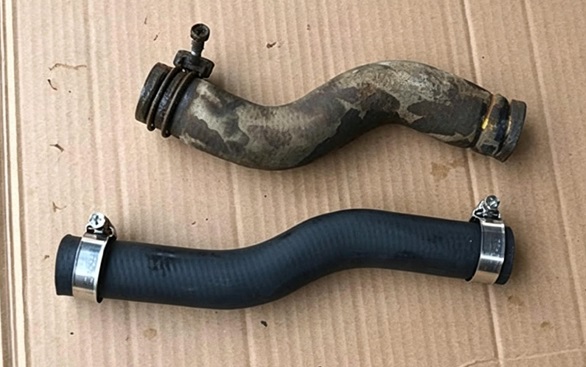
喉箍与软管匹配
1. 核对规格:软管外径落在喉箍调节区间中间 70% 最佳,不选用过大 / 过小卡箍
2. 清理管路:硬管接头无毛刺、锈蚀、油污;软管无开裂、老化;禁止机油润滑胶管(腐蚀橡胶)
3. 检查喉箍:钢带无变形、蜗杆螺丝转动顺滑、无毛刺割手

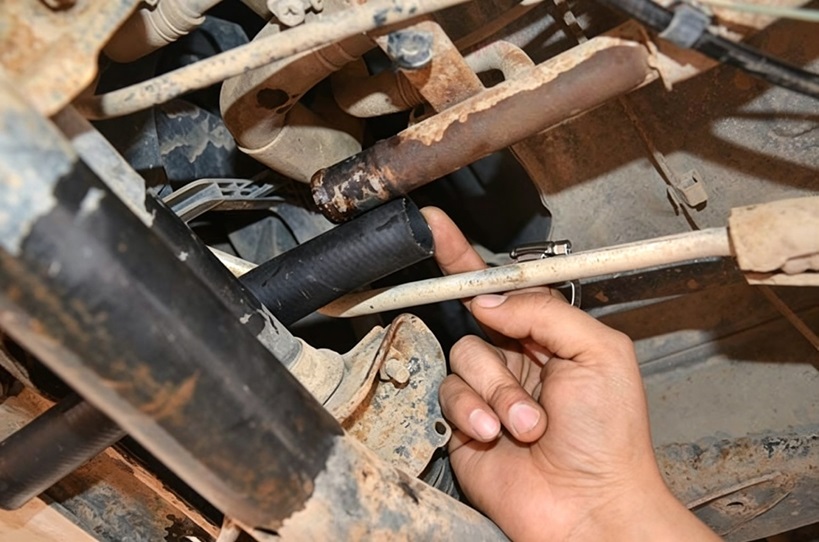
喉箍先套软管
先把喉箍完整套在软管一端,严禁先套硬管,否则无法顺利插接;预留足够滑动空间,不要卡在管口。
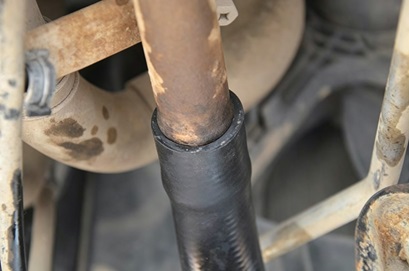
软管插紧接头
将软管均匀套入金属接头,插入深度≥10mm,软管无褶皱、无歪斜,管路保持同轴。
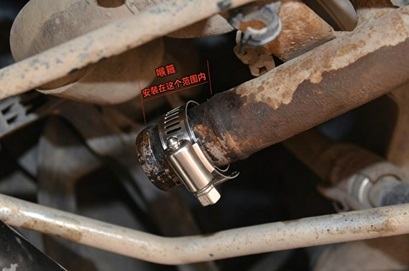
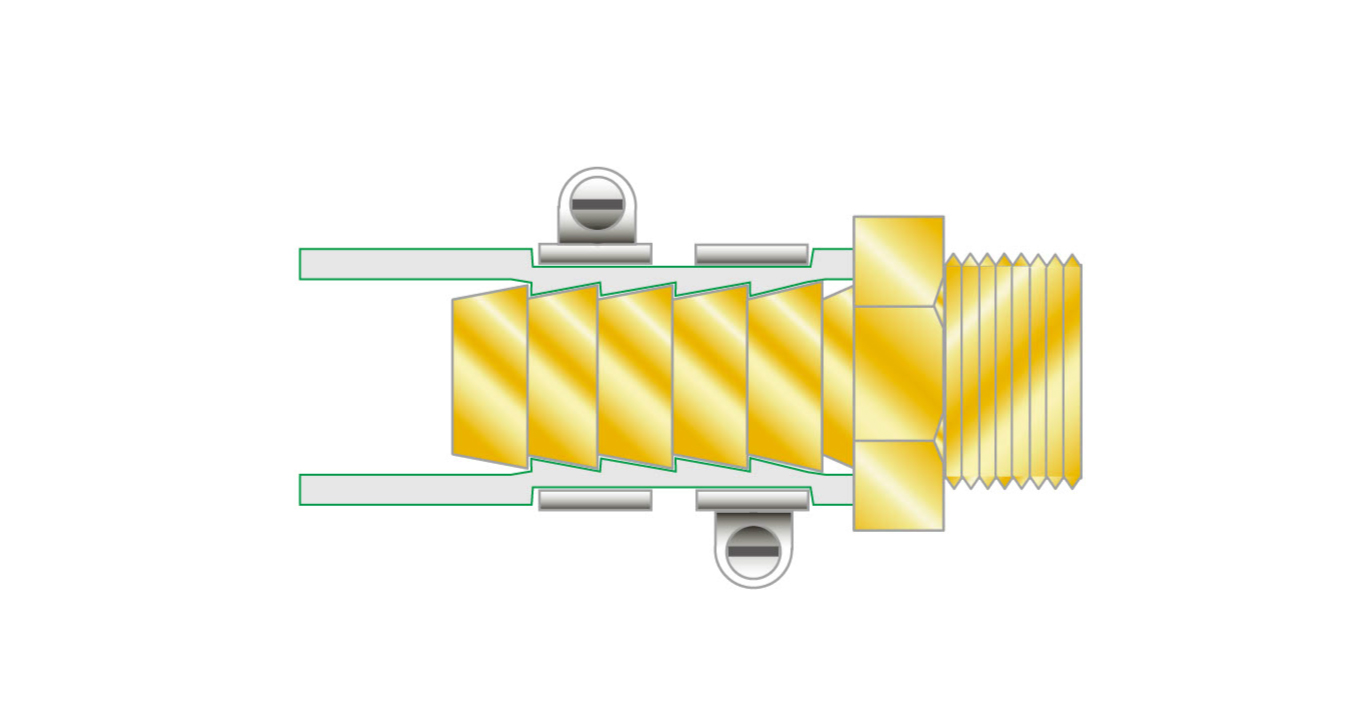
双喉箍安装示意图
1. 喉箍移动至软硬管重叠区域,距离硬管端口 5–10mm;
2. 禁止贴紧管口边缘(易割破软管、密封失效);
3. 蜗杆头部避开底部、摩擦面,防止磨损松动;
4. 管径≥25mm / 高压管路:安装 2 个喉箍,两个蜗杆错开分布,提升密封强度。
顺时针轻拧螺丝,仅固定喉箍不压死管路,确认钢带平整、无扭曲、钢带尾部不顶死螺杆。
1. 分 2–3 次缓慢加力拧紧,不要一次性猛拧;
2. 手感标准:软管贴合管壁、无明显缝隙;硅胶 / 薄橡胶软管力度从轻;
3. 扭矩标准:普通喉箍 8–12N・m,强力重型喉箍 12–18N・m。
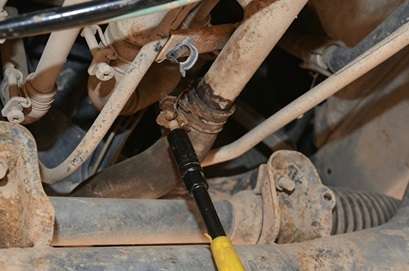
螺丝刀拧紧操作
1. 手动晃动管路,无滑动、无松动;
2. 通水 / 通气测试,接口无渗水、无气泡;
3. 振动设备运行 1 小时后复紧一次(热胀冷缩易松脱)。
1. 卡箍套入软管,对接接头后卡箍居中密封面;
2. 使用专用压钳对准单耳,一次性压合到位;
3. 压痕对称、卡箍完全贴合管路,不可二次重复压接。
1. 喉箍贴管口安装 危害:软管边缘受力撕裂、漏水;解决:向内移动 5–10mm 至重叠区。
2. 过度拧紧 危害:软管压扁开裂、钢带变形滑丝;解决:分次紧固,遵循扭矩标准。
3. 管路有油污未清理 危害:摩擦力不足,振动后松脱;解决:酒精 / 抹布擦拭干净。
4. 单喉箍用于高压大管径 危害:介质冲击脱落;解决:加装第二道喉箍,蜗杆错位安装。
5. 钢带扭曲歪斜 危害:局部压力不均,缝隙渗漏;解决:松开重新摆正,保证钢带与管道垂直。
1. 户外、腐蚀工况选用 316 不锈钢喉箍;
2. 汽车、泵体振动设备每 3 个月巡检紧固度;
3. 多次拆装后钢带疲劳、滑丝,直接更换新喉箍;
4. 高温管路定期复紧,抵消热胀冷缩间隙。
上一篇:弹簧卡箍全面检验流程
 津公网安备12022302001056号